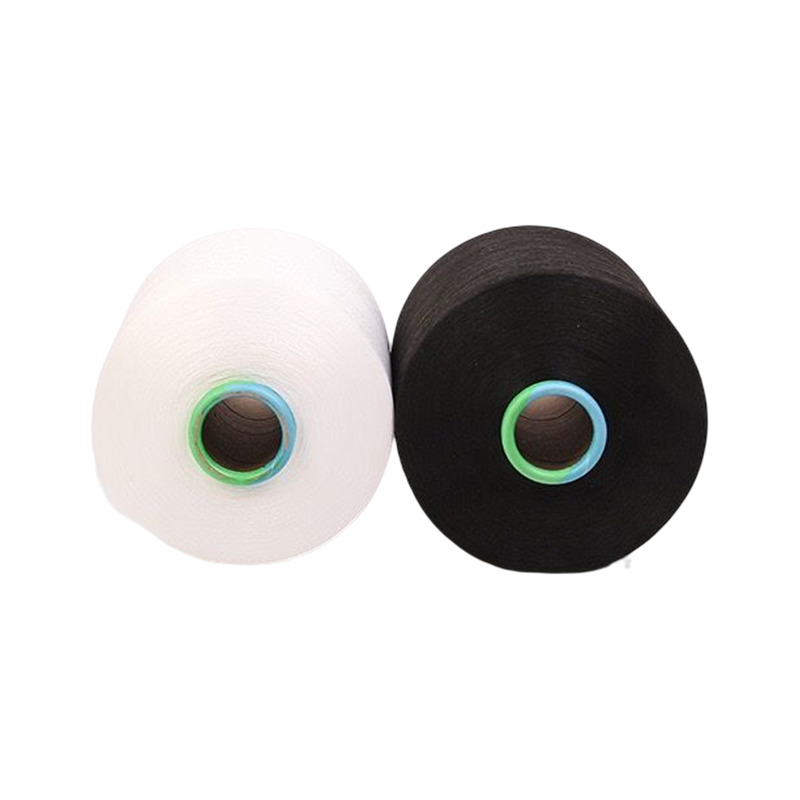


Przędza poliestrowa DTY 150D/48F może doskonale pracować na dziewiarce okrągłej przez 30 000 metrów, a następnie zacząć łamać się co cztery rolki, ponieważ liczba przemieszań spadła poniżej 40 punktów na metr. Karta charakterystyki przędzy się nie zmieniła, fabryka się nie zmieniła, ale okno selekcji tak. DTY, czyli przędza teksturowana, to przędza z włókien poliestrowych wytwarzana przez częściowo zorientowaną przędzę z teksturą ciągnioną w celu wprowadzenia karbowania, objętości i rozciągnięcia. Wybór DTY dla tkanin odzieżowych oznacza wybór zestawu parametrów kontrolujących wydajność dziania, konsystencję barwnika, skurcz i właściwości użytkowe tkaniny.
Denier i liczba włókien to pierwsze dwa parametry wyboru
W przypadku DTY klasy odzieżowej deniery i liczba włókien określają gęstość liniową i delikatność przędzy i muszą być dopasowane do wagi, grubości i dotyku tkaniny.
Denier to masa w gramach 9000 metrów przędzy. Przędza 75D waży 8,3 g na 1000 m, natomiast przędza 150D waży 16,7 g na 1000 m. Liczba włókien informuje, ile mikrowłókien tworzy wiązkę; więcej włókien zwykle oznacza większą miękkość w dotyku, ale także wyższe koszty produkcji i większą wrażliwość na warunki teksturowania.
| Denier/włókno | Typowe zastosowanie | Wyczucie dłoni |
| 50D/24F | Lekkie bluzki, podszewki | Miękkie, w porządku |
| 75D/36F | Przezroczysta dzianina, delikatne koszulki | Gładka, drapowana |
| 100D/48F | T-shirty, single jersey | Zrównoważony |
| 150D/96F | Odzież sportowa, podwójna dzianina | Pełne, sprężyste |
| 300D/96F | Odzież wierzchnia, gruby polar | Znaczący, trwały |
Skurcz i elastyczność zaciskania określają rozciągnięcie i masę
Skurcz karbowany kontroluje, ile objętości i elastyczności DTY wniesie do tkaniny; przędze o niskim karbowaniu leżą płasko, podczas gdy przędze o wysokim karbowaniu odskakują.
Podczas teksturowania metodą rysowania proces fałszywego skręcania powoduje ustawienie karbowanej geometrii w każdym włóknie. Wartości skurczu po zagniataniu wynoszące 15–30% są normalne w przypadku DTY klasy odzieżowej; niższe wartości dotyczą tkanin, a wyższe wartości – single jersey i interlock. Wydłużenie przy zerwaniu jest częścią tej samej dyskusji: standardowy DTY zwykle rozciąga się o 25–40% przed zerwaniem, a warianty o wysokiej elastyczności mogą przekraczać 45%.
skurcz zaciskowy
wydłużenie przy zerwaniu
skurcz gorącego powietrza
Przekrój okrągły i trójpłatkowy DTY
Okrągły
Zrównoważony połysk, równomierne barwienie i bardziej miękka, bardziej matowa powierzchnia. Najlepsze do kolorowych włóczek i luźnych dzianin.
Trójpłatowy
Trójkątny przekrój zapewnia jaśniejszy połysk, większe tarcie powierzchniowe i lepszy transport wilgoci. Powszechnie stosowany w podszewkach, odzieży sportowej i delikatnych dzianinach.
Wytrzymałość, wydłużenie i skurcz cieplny wyznaczają granice przetwarzania
Przędza DTY musi przetrwać barwienie i suszenie bez nadmiernych zniekształceń; wytrzymałość na rozciąganie i skurcz cieplny to parametry przewidujące to zachowanie.
Wytrzymałość na rozciąganie mierzona jest w centyniutonach na decyteks i wskazuje, jaką siłę rozciągającą może wytrzymać przędza przed zerwaniem. W przypadku szybkiego dziania kołowego wytrzymałość na rozciąganie poniżej 3,0 cN/dtex prowadzi do zerwania włókien i przestoju maszyny; DTY o wysokiej wytrzymałości na rozciąganie przy 4,5 cN/dtex lub więcej umożliwia prędkości powyżej 1000 m/min.
| Własność | Standardowy gatunek odzieży | Klasa o wysokiej wydajności |
| Wytrzymałość na rozciąganie (cN/dtex) | 3,5–4,2 | 4,5–5,5 |
| Wydłużenie przy zerwaniu (%) | 25–35 | 20–30 |
| Skurcz gorącym powietrzem w temperaturze 180°C (%) | 5–9 | 3–5 |
| Skurcz wrzącej wody (%) | 2–4 | 1,5–3 |
Absorpcja barwnika i konsystencja koloru są parametrami handlowymi
Konsystencja koloru jest pierwszą rzeczą, którą kupujący sprawdza na gotowej odzieży, a o tym decyduje wewnętrzna absorpcja barwnika DTY, a nie sama farbiarnia.
Poliester DTY jest zwykle barwiony barwnikami dyspersyjnymi w temperaturze około 130°C. Różnice w krystaliczności przędzy i przekroju włókna zmieniają szybkość wchłaniania barwnika. Dwie partie 150D/48F o tej samej wytrzymałości na rozciąganie mogą nadal dawać różne głębokości odcieni, jeśli ich historia termiczna jest inna. Niezawodnym sposobem zarządzania tym ryzykiem jest skorzystanie z usług dostawcy baza danych kart kolorów , który łączy każdy numer produktu z rodziną kolorów i partią produkcyjną. W firmie Zhejiang Hengke Textile Technology Co., Ltd. karta kolorów jest podzielona na rodziny, takie jak niebieski, beżowy, szary, fioletowy, różowy i czerwony, co ułatwia dopasowanie sezonowej palety do rzeczywistego produktu DTY zamiast ogólnej nazwy odcienia.
 Przędza poliestrowa DTY z serii Blue ZB0118 350 Ta ekologiczna, wysokoelastyczna przędza DTY ma specjalny kod partii, który umożliwia śledzenie rodziny kolorów i spójne dopasowywanie odcieni podczas barwienia, co jest idealne dla niezawodności produkcji. Zobacz produkt →
Na przykład kod produktu Hengke Blue 350 ZB0118 wiąże wiele partii produkcyjnych z jednym odniesieniem do koloru. Jeśli zamiast nazwy koloru zostanie podany numer produktu, walcownia będzie w stanie prześledzić dokładny DTY, który wyprodukował zatwierdzony zanurzenie laboratoryjne.
Łączenie, wykończenie i jakość opakowania decydują o wydajności dziania
Przeplatające się punkty na metr, poziom wykończenia wirowania i jakość nawoju powodują więcej przestojów niż w przypadku większości włókien.
W 150D DTY typowe przemieszanie wynosi od 40 do 100 punktów na metr. Zbyt mała liczba punktów pozwala na rozdzielenie się włókien podczas dziania; zbyt wiele tworzy ciasne miejsca, które powodują paski. Poziom wykończenia około 0,2–0,5% zmniejsza tarcie statyczne i tarcie włókien metalowych. Gęstość opakowania i kąt zbieżności określają, czy opakowanie może być układane na stożku o nachyleniu 1,5 stopnia bez drabin.
- Sprawdź przeplatanie się na desce igłowej przy 50 m/min; zlicz co najmniej 40 punktów za dzianiny odzieżowe.
- Zmierz gęstość opakowania za pomocą skali sprężynowej; standardowe opakowania DTY zwykle zawierają 900–1100 g/l.
- Przed przystąpieniem do dużych zamówień poproś o testy odwijania przy prędkości 800–1200 m/min.
- Sprawdź długość ogona i przenieś ogony; od nich zależą automatyczne nawijarki.
Jak zweryfikować dostawcę przędzy DTY przed zamówieniem zbiorczym
Wybór dostawcy dla DTY to audyt techniczny, a nie negocjacja ceny; sprawdź laboratorium, wydajność i identyfikowalność kolorów.
Poproś o przedstawienie na piśmie następujących dowodów: certyfikaty skurczu i wytrzymałości na rozciąganie, wyniki skurczu we wrzącej wodzie dla dokładnego denier, wchłanianie barwnika lub identyfikowalność odcienia dla zamierzonego koloru oraz dane dotyczące formatu opakowania, którego planujesz używać. Odpowiedni dostawca będzie posiadał własne laboratorium badawcze, jak twierdzi Zhejiang Hengke Textile Technology Co., Ltd., a także roczną zdolność produkcyjną przekraczającą 300 000 ton metrycznych i cykl dostaw trwający około 20 dni od potwierdzenia zamówienia. To nie są terminy marketingowe; określają, czy możesz utrzymać własny harmonogram produkcji.
Teoretyczna masa 1000 m DTY przy każdym nominalnym denierze
Użyj tej relacji, aby dokładnie sprawdzić fakturowanie i kalkulację kosztów. Jeżeli na kilogram podana jest gęstość 150D DTY, zamówienie o długości 10 000 m tkaniny wymaga około 167 kg przędzy przed odpadami i utratą barwnika.
 Asortyment produktów poliestrowych DTY Przegląd fabryki zawierający wiele serii przędzy DTY o różnych kolorach i cechach, takich jak opcje antybakteryjne, odporne na zmarszczki i pochodzące z recyklingu, pomagający kupującym w porównywaniu i wyborze odpowiednich specyfikacji. Zobacz produkt →
Bardziej szczegółowe informacje na temat dopasowywania specyfikacji można znaleźć w naszym przewodnik dotyczący wyboru właściwej przędzy poliestrowej DTY do wyrobów tekstylnych wyjaśnia, jak te same parametry zachowują się podczas tkania, dziania i wykańczania.
Przędza DTY do tkanin odzieżowych: często zadawane pytania dotyczące wyboru
Większości problemów z wyborem DTY można uniknąć sprawdzając denier, zagniatanie, skurcz, mieszanie i identyfikowalność kolorów przed produkcją.
Jaki denier jest najlepszy dla materiału na t-shirty?
100D/48F to standardowy punkt wyjścia dla koszulek typu single jersey; 75D/36F jest lepszy w przypadku lekkich letnich ubrań, a większa liczba włókien, np. 96F lub 144F, zapewnia bardziej miękki dotyk.
Dlaczego DTY kurczy się inaczej niż FDY?
DTY ma karbowanie i większą masę, więc jego skurcz w gorącym powietrzu jest zwykle większy niż FDY. DTY klasy odzieżowej powinien mieścić się w zakresie 5–9%, a wersje o niskiej kurczliwości są dostępne w zakresie 3–5%.
Ile punktów przeplatających się potrzebuję?
W przypadku robótek okrągłych użyj DTY z co najmniej 40 do 50 punktami przeplatania na metr, aby uniknąć rozdwajania się włókien. Aplikacje tkane mogą pracować z mniejszą liczbą, ale przed produkcją sprawdź na desce igłowej.
Czy powinienem kupić DTY według denier czy numeru koloru?
Kupuj według pełnego kodu produktu, który zawiera denier i odniesienie do koloru. Sam numer koloru jest niejednoznaczny; kod produktu, taki jak ZB0118 Blue350, wiąże abażur z konkretną linią przędzy i partią produkcyjną.