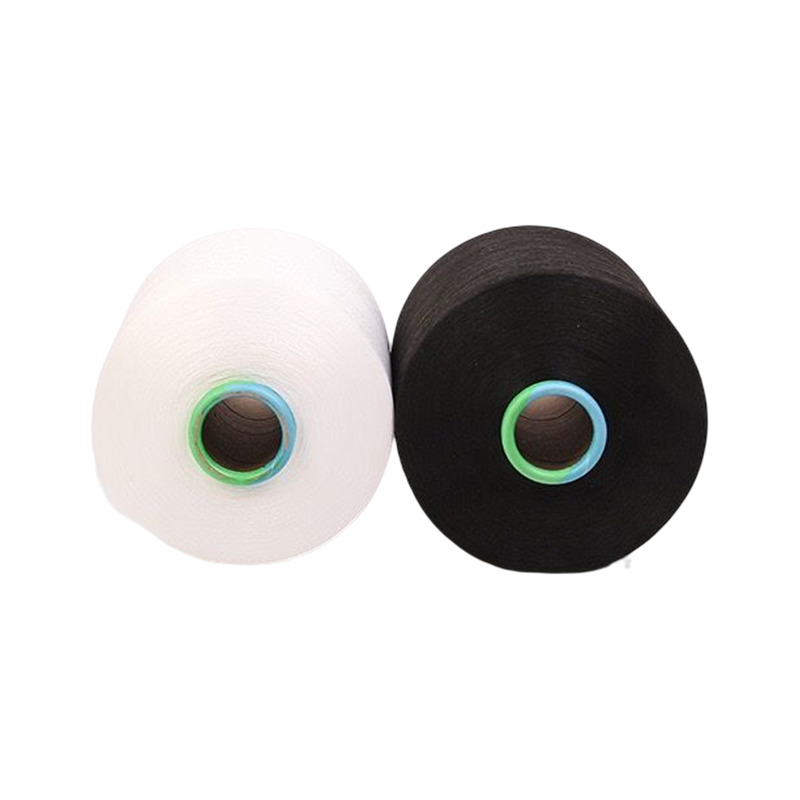


Potwierdzone zamówienie na 20 ton poliestru DTY z recyklingu 150D/48F może opuścić fabrykę w Zhejiang w ciągu 20 dni od potwierdzenia zamówienia, a ten termin wysyłki stał się roboczym punktem odniesienia dla kupujących uzupełniających zapasy w dziewiarni. Liczba ta ukrywa trudniejszą połowę historii: partia przędzy pochodzącej z recyklingu jest możliwa do obrony tylko w takim stopniu, w jakim certyfikat transakcji towarzyszy jej od beli do beli.
Poliester z recyklingu DTY to miejsce, w którym łańcuch albo się trzyma, albo pęka. Jest to przędza, która przenosi odzyskany politereftalan etylenu (PET) ze stacji prasowania do dzianiny lub tkaniny, a także jest to punkt, w którym każde zanieczyszczenie w strumieniu wejściowym, czy to etykieta PVC, butelka kwasu polimlekowego (PLA), czy przypadkowy kolor, zamienia się w przerwanie włókna w maszynie teksturującej. Zrozumienie materiału i dokumentacji w tej kolejności jest tym, co odróżnia sprawną wymianę od odrzuconej przesyłki.
Czym jest przędza poliestrowa DTY z recyklingu i czym różni się od przędzy Virgin DTY
Poliester pochodzący z recyklingu DTY to teksturowana przędza z ciągłego włókna ciągłego o fałszywym skręcie, przędzona ze stopu z przetworzonego PET, a nie z dziewiczego oczyszczonego kwasu tereftalowego (PTA) i glikolu monoetylenowego (MEG), i jest testowana według identycznych metod ISO stosowanych w przypadku pierwotnego DTY.
Etap teksturowania pozostaje niezmieniony. Przędza z teksturą ciągnioną (DTY) jest wytwarzana poprzez prowadzenie częściowo zorientowanej przędzy (POY) przez wrzeciono o fałszywym skręcie, które powoduje zaciśnięcie, napełnienie i odzyskanie elastyczności w płaskim włóknie. Na linii recyklingu POY jest przędzony ze stopu z umytych płatków PET pochodzących z recyklingu, a począwszy od głowicy przędzącej aż do maszyny, elementy sterujące współczynnikiem rozciągania i bramki jakości to ten sam sprzęt, z którego korzysta linia dziewicza. Różnica polega wyłącznie na tym, skąd pochodzi polimer i jak czysty jest.
Rynek zasilają dwie drogi recyklingu, które w produkcji zachowują się zupełnie inaczej:
- Recykling mechaniczny myje, sortuje i płatkuje butelki pokonsumenckie, a następnie ponownie topi płatek. Stanowi przeważającą większość przetworzonych włókien poliestrowych i nie jest w stanie usunąć pigmentów, środków złuszczających ani zanieczyszczeń mieszanymi polimerami.
- Recykling chemiczny powoduje depolimeryzację PET z powrotem do monomeru lub tereftalanu bis(2-hydroksyetylu) (BHET) poprzez glikolizę, metanolizę lub szlaki enzymatyczne, a następnie repolimeryzuje go do jakości włókien lub butelek.
- Metody hybrydowe łączą płatki pochodzące z recyklingu ze strumieniem dziewiczych wiórów, aby osiągnąć docelową lepkość graniczną, która jest powszechna w przędzach powyżej 300D, gdzie liczy się wytrzymałość stopu.
Przędza z teksturą ciągnioną (DTY): przędza z włókna ciągłego, która została teksturowana metodą fałszywego skrętu w celu wprowadzenia karbowania, zwiększenia objętości i odzyskania elastyczności. W przypadku DTY pochodzącego z recyklingu ten sam etap teksturowania stosuje się w przypadku POY przędzonego z płatków PET pochodzących z recyklingu, zatem gęstość liniowa, wytrzymałość na rozciąganie i skurcz są mierzone za pomocą tych samych przyrządów, w tej samej atmosferze kondycjonującej określonej przez ISO 139.
Przypadek zmierzonego zrównoważonego rozwoju: węgiel, woda i zużyte butelki
Włókno poliestrowe poddane recyklingowi mechanicznemu emituje od kołyski do bramy około 1,0 do 1,5 kg CO2e na kilogram, w porównaniu z 2,5 do 3,0 kg CO2e na kilogram w przypadku pierwotnego włókna PET, co stanowi redukcję o 45 do 60 procent.
Oszczędność pochodzi z kroku, który znika. Dziewiczy poliester rozpoczyna się od rafinacji ropy naftowej do paraksylenu, utlenienia go do PTA i reakcji z MEG w wysokiej temperaturze i ciśnieniu. Poliester z recyklingu zaczyna się od umytych płatków, które suszy się i topi. Zestawy danych dotyczące cyklu życia zagregowane w Indeksie Zrównoważonego Rozwoju Materiałów Higg plasują mechanicznie przetworzone włókno PET znacznie poniżej pierwotnej trasy, a dokładna liczba jest zdominowana przez sieć elektryczną obsługującą przędzalnię, a nie sam proces recyklingu. Linia poddana recyklingowi działająca w sieci zasilanej węglem może wylądować w pobliżu dziewiczej linii zasilanej energią wodną.
Jeden kilogram przędzy poliestrowej pochodzącej z recyklingu pozwala uniknąć wyrzucenia na wysypisko od 35 do 70 półlitrowych butelek PET. Butelka o pojemności 500 ml zawiera od 15 do 30 gramów żywicy PET, a produkcja płatków zapewnia od 85 do 90 procent masy wejściowej, co wyznacza zakres.
Woda kieruje się tą samą logiką. Płatki piorące zużywają około 2 do 5 litrów na kilogram, podczas gdy konwencjonalne barwienie spalin tkaniny poliestrowej zużywa szacunkowo od 70 do 150 litrów na kilogram. Przędza z recyklingu barwiona w masie całkowicie eliminuje kąpiel barwiącą, dlatego argument dotyczący wody w przypadku poliestru pochodzącego z recyklingu jest najsilniejszy, gdy kolor dodaje się w stopie, a nie w farbiarni.
Parytet wydajności: co pasuje do DTY z recyklingu, a czego nie
Od 75D do 300D, przetworzony DTY odpowiada pierwotnemu DTY pod względem wytrzymałości na rozciąganie, wydłużenia przy zerwaniu i skurczu wrzącej wody w ramach normalnej tolerancji testowej. To, co odróżnia partię zaakceptowaną od odrzuconej, to lepkość istotna, resztkowe zanieczyszczenia i konsystencja wchłaniania barwnika, a nie wytrzymałość na rozciąganie.
Poniższa tabela przedstawia typowe komercyjne zakresy DTY poddanego recyklingowi mechanicznemu, dostarczonego w połączeniu z wiórami z włókna pierwotnego. Kupujący, którzy podają tylko denier i kolor i pomijają dane wejściowe, są tymi, którzy odkrywają różnicę na parkiecie dziewiarskim.
| Własność | Dziewiczy poliester DTY | Poliester z recyklingu DTY | Metoda testowa |
| Gęstość liniowa | 150D, plus minus 2 procent | 150D, plus minus 3 procent | ISO2060 |
| Wytrzymałość podczas przerwy | 3,6 do 4,2 cN/dtex | 3,4 do 4,0 cN/dtex | ISO2062 |
| Wydłużenie przy zerwaniu | 22 do 32 proc | 20 do 32 proc | ISO2062 |
| Skurcz wrzącej wody | 2,5 do 4,0 proc | 3,0 do 5,0 proc | Kondycjonowanie ISO 139, test wewnętrzny |
| Wprowadź lepkość graniczną | 0,62 do 0,66 dl/g | 0,76 do 0,84 dl/g | ASTM D4603 |
| Odporność kolorów na pranie | Klasy 4-5 | Klasy 4-5, solution-dyed | ISO 105-C06 |
Płatki butelkowe mają lepkość istotną od 0,76 do 0,84 dl/g, mierzoną metodą ASTM D4603, w porównaniu z 0,62 do 0,66 dl/g w przypadku dziewiczych chipsów klasy włóknistej. Wyższa lepkość istotna zwiększa lepkość stopu i osiągalny pułap wytrzymałości na rozciąganie, ale zawęża okno wirowania. Wirówka, która pracuje z tym samym profilem temperatury topnienia na chipach pochodzących z recyklingu i dziewiczych, odnotuje większą liczbę uszkodzonych włókien w partii poddanej recyklingowi. Kupujący, którzy chcą pełnego porównania różnic w wydajności obu strumieni, mogą zapoznać się z analizą wydajności DTY pierwotnego i pochodzącego z recyklingu przed napisaniem specyfikacji.
Kontrola koloru to zmienna decydująca o wysłaniu partii
Zmiana koloru, a nie wytrzymałość na rozciąganie, jest najczęstszym powodem odrzucenia partii DTY pochodzącej z recyklingu podczas kontroli tkaniny, a przędza barwiona w masie usuwa przyczynę, dodając pigment do stopionego polimeru zamiast do kąpieli barwiącej.
Mechanizm jest prosty. Płatki z butelki docierają zmieszane, a sortowanie w bliskiej podczerwieni oddziela przezroczysty i jasnoniebieski materiał od reszty. Jasne odcienie muszą pochodzić z prawie przezroczystych płatków; ciemniejsze odcienie mogą wchłonąć odcień zmieszanego surowca. Właśnie dlatego asortyment przędzy pochodzącej z recyklingu jest zwykle prezentowany w formie karty kolorów, a nie usługi dopasowywania Pantone. Zhejiang Hengke Textile Technology Co., Ltd., działająca pod nazwą Hengke Textile, dokładnie w ten sposób konstruuje swój katalog DTY, grupując numery produkcyjne według rodziny kolorów, a sama zielona część karty kolorów obejmuje dziesiątki kodów pozycji na kilku stronach katalogu.
 Przeciwzmarszczkowa, antybakteryjna przędza poliestrowa DTY Green Series ZG0136 Grass Green Przędza poliestrowa z teksturowaną teksturą z serii Green z eko-pigmentem, właściwościami antybakteryjnymi i odpornymi na zmarszczki, oferowana w katalogowej rodzinie kolorów do trwałych zastosowań w tekstyliach zielonych. Zobacz produkt →
Szybkość nie jest kompromisem, jak zakładają kupujący. Barwiony w masie poliester pochodzący z recyklingu zazwyczaj osiąga stopień 4 do 5 w praniu ISO 105-C06 i stopień 6 lub lepszy w skali jasnej niebieskiej wełny ISO 105-B02, ponieważ pigment jest zamknięty wewnątrz włókna, a nie adsorbowany na jego powierzchni. Natomiast przędza z recyklingu barwiona w pakietach dziedziczy zmianę koloru płatków i wymaga większego dodatku barwnika, aby osiągnąć tę samą głębokość.
Przędza z recyklingu barwiona w masie całkowicie pomija kąpiel barwiącą, więc dołączona do niej liczba wody liczy litry użyte do prania płatków, a nie 70 do 150 litrów na kilogram, które zużywa konwencjonalne barwienie spalinami.
Lista kontrolna zaopatrzenia: siedem kontroli przed potwierdzeniem zamówienia DTY poddanego recyklingowi
O tym, czy zamówienie DTY poddane recyklingowi przetrwa audyt, decyduje siedem dokumentów: certyfikat zakresu GRS lub RCS, certyfikat transakcji, deklaracja strumienia wejściowego, raport lepkości granicznej i wilgotności płatków, raport z testu przędzy, zatwierdzona kąpiel laboratoryjna i zatwierdzona próbka wysyłkowa.
-
Certyfikat zakresu i certyfikat transakcji
Global Recycled Standard (GRS) 4.0 i Recycled Claim Standard (RCS), oba administrowane przez Textile Exchange, to dwie ścieżki certyfikacji, jakie może posiadać fabryka. Certyfikat zakresu potwierdza, że zakład posiada certyfikat. Certyfikat transakcji wiąże jedną przesyłkę z jedną zweryfikowaną partią wejściową i musi odnosić się do tego samego okna produkcyjnego, co towary na palecie.
-
Deklaracja strumienia wejściowego
Pokonsumenckie płatki butelkowe i poprzemysłowe odpady poliestrowe zaliczają się do materiałów poddanych recyklingowi, ale dla europejskich nabywców mają one różną wagę. Zgodnie z normą ISO 14021 deklarowane przez siebie oświadczenie dotyczące ochrony środowiska musi być konkretne, uzasadnione i możliwe do sprawdzenia, zatem samo słowo, takie jak recykling, nie jest samo w sobie zgodnym oświadczeniem.
-
Dane dotyczące lepkości, wilgotności i zanieczyszczeń płatków
Wymagana lepkość istotna od 0,76 do 0,84 dl/g według ASTM D4603, wilgotność poniżej 0,4 procent po suszeniu i zawartość PVC poniżej 20 części na milion. Polichlorek winylu rozkłada się w temperaturach stopu poliestru i wytwarza kwas solny, który powoduje wżery w dyszy przędzalniczej.
-
Raport z testu przędzy w oparciu o metody ISO
Gęstość liniowa według ISO 2060, wytrzymałość na rozciąganie i wydłużenie według ISO 2062, skurcz wrzącej wody po kondycjonowaniu według ISO 139 w temperaturze 20 stopni Celsjusza i przy wilgotności względnej 65 procent, wchłanianie oleju od 0,4 do 0,8 procent oraz liczba przeplotów od 90 do 110 węzłów na metr przy dzianiu osnowowym bez klejenia.
-
Zatwierdzenie laboratoryjnego zanurzenia w trzech źródłach światła
Cykl kąpieli laboratoryjnych trwający od pięciu do siedmiu dni jest normalny. Zatwierdź zanurzenie pod D65, TL84 i światłem żarowym, ponieważ metameryzm pojawia się na hali produkcyjnej, a nie w świetlówce. Partie poddane recyklingowi z mieszaną historią płatków to te, które najprawdopodobniej będą przemieszczać się między źródłami.
-
Próbka przesyłki i granica jakości akceptacji
Próbka zgodna z ISO 2859-1 z akceptowalną granicą jakości 2,5 dla wyglądu i 1,0 dla wad krytycznych. Zachowaj próbkę przesyłki przed zanurzeniem laboratoryjnym; większość sporów na etapie tkaniny rozstrzyga się poprzez porównanie tych dwóch kart, a nie poprzez ponowne przetestowanie przędzy.
-
Czas realizacji, w tym czas realizacji dokumentacji
Zaplanuj 25 do 30 dni od zapytania do wysyłki: pięć do siedmiu dni na zatwierdzenie zanurzenia laboratoryjnego, następnie około 20 dni od potwierdzenia zamówienia do wysyłki. Producent posiadający roczną zdolność produkcyjną przekraczającą 300 000 ton może utrzymać to okno, ale wydanie certyfikatu transakcji może potrwać dłużej niż w przypadku przędzy, jeśli partia wejściowa jest nadal uzgadniana.
Certyfikat transakcji wystawiony dla innej partii produkcyjnej niż wysłana jest najczęstszym błędem w dokumentacji dostaw przędzy pochodzącej z recyklingu i jest niewidoczny do czasu, aż audytor marki nie sprawdzi dokumentacji wysyłkowej.
Gdzie recykling DTY opłaca się w produkcji
DTY pochodzące z recyklingu zdobywa swoją premię w sześciu rodzinach konstrukcyjnych: odzież aktywna, powłoki i podszewki odzieży wierzchniej, odzież robocza, tekstylia domowe, wykończenia wnętrz samochodów oraz tkaniny na torby i bagaże.
Każdy z nich ma te same trzy warunki. W tkaninie dominuje poliester, dlatego oświadczenie dotyczące zawartości materiałów pochodzących z recyklingu obejmuje większość wagi odzieży. Końcowe zastosowanie toleruje niewielkie różnice w kolorze lub wykorzystuje przędzę barwioną w masie, która je eliminuje. A marka stoi przed obowiązkiem informacyjnym, najczęściej zgodnie ze Strategią Unii Europejskiej na rzecz tekstyliów zrównoważonych i o obiegu zamkniętym oraz rozporządzeniem w sprawie ekoprojektu dla produktów zrównoważonych, które wprowadza cyfrowy paszport produktu dla tekstyliów.
- Odzież aktywna: mechanicznie rozciągliwa dzianina single jersey i interlock w rozmiarach od 75D do 150D, gdzie zawartość materiałów pochodzących z recyklingu zazwyczaj przekracza 85 procent masy tkaniny.
- Odzież wierzchnia: skorupy o diagonalnym splocie od 150D do 300D i o splocie płóciennym oraz podszewki o grubości od 50D do 75D, w przypadku których informacja o recyklingu nie wymaga dopasowywania kolorów.
- Odzież robocza: tkaniny 300D o wysokiej wytrzymałości, dla których odporność na ścieranie jest ważniejsza niż połysk.
- Tekstylia domowe: tkaniny obiciowe i zasłonowe, w których przędza barwiona w masie poprawia odporność na światło i ułatwia pracę farbiarni.
- Elementy wyposażenia samochodów: pokrowce siedzeń i podsufitki, testowane pod kątem starzenia pod wpływem światła i ciepła, a nie prania.
- Torby i bagaże: tkane panele o grubości od 300D do 600D, które przyjmują ciemniejsze odcienie z mieszanych płatków.
 Wysokoelastyczna, ekologiczna przędza poliestrowa DTY Blue Series ZB0118 350 Niebieska seria 350D DTY z głębokoniebieskim pigmentem, odpornością na promieniowanie UV i trwałością koloru przy praniu, odpowiednia do programów odzieży roboczej i tapicerki wymagających stabilnych odcieni granatu. Zobacz produkt →
Programy odzieży roboczej jednolitej i korporacyjnej są najlepiej dopasowane. Granatowy lub niebieski odcień 350 pochłania odcień zmieszanych płatków, posiada odporność na pranie w stopniu 4 lub wyższym i pozwala kupującemu zablokować kolor na kilka sezonów bez konieczności ponownego zatwierdzania partii barwnika przy każdym zamówieniu.
- Przędza o gramaturze 150D i większej, w przypadku której różnice w jakości płatków mają mniejszy wpływ na zrywanie włókien.
- Farby barwione w masie, które usuwają kąpiel barwiącą i zawarte w niej obciążenie wodne.
- Programy z wielosezonową blokadą kolorów, ponieważ strumień wejściowy pozostaje stabilny.
- Tkaniny, w przypadku których 85 procent lub więcej masy może być objęte oświadczeniem dotyczącym recyklingu.
- Jasne odcienie bieli i pasteli, które wymagają niemal przezroczystych płatków i dokładniejszej kontroli wejściowej.
- Przędze poniżej 50D, gdzie zanieczyszczenia objawiają się jako widoczne plamki.
- Pętle recyklingu tekstyliów na tekstylia, które w dalszym ciągu zależą od szlaków chemicznych na dużą skalę.
- Miesza się z elastanem, gdzie separacja pod koniec życia nie została jeszcze rozwiązana.
Bezpośrednie odpowiedzi na temat kosztów, substytucji i certyfikacji
Czy poliester z recyklingu DTY kosztuje więcej niż dziewiczy DTY?
Tak, ale mniej, niż zakłada większość kupujących. DTY poddany recyklingowi mechanicznemu zazwyczaj charakteryzuje się wyższą ceną od 5 do 15 procent w stosunku do pierwotnego DTY o tym samym denierze, wynikającą raczej z kosztów sortowania płatków i certyfikacji niż przędzenia. Różnica zmniejsza się do zera, gdy ceny chipsów pierwotnych rosną, ponieważ ceny płatków pochodzących z recyklingu są oddzielone od łańcucha paraksylenu.
Czy DTY z recyklingu można zastąpić istniejącą konstrukcją tkaniny bez konieczności przeprojektowywania?
Tak, dla denarów od 75D do 300D. Trasa teksturowania pozostaje niezmieniona, a parametry dziania lub tkania zwykle mieszczą się w istniejących tolerancjach. Dwa ustawienia zwykle wymagają regulacji: temperatura topnienia, ponieważ lepkość graniczna płatków jest o 0,10 do 0,20 dl/g wyższa niż świeża wiórka, oraz współczynnik rozciągania, aby utrzymać skurcz wrzącej wody na poziomie lub poniżej 5,0 procent.
Ile materiałów pochodzących z recyklingu wymaga roszczenie?
Zgodnie z GRS 4.0 produkt musi zawierać co najmniej 20 procent materiałów pochodzących z recyklingu, aby uzyskać certyfikat, i co najmniej 50 procent, aby mógł być opatrzony logo GRS. Standard roszczeń z recyklingu zaczyna się od 5 procent. ISO 14021 wymaga, aby każde deklarowane oświadczenie było konkretne, uzasadnione i możliwe do sprawdzenia, zatem sam recykling nie jest zgodnym oświadczeniem na zawieszce lub w karcie specyfikacji.
Na jaki czas realizacji powinien zaplanować kupujący?
Zaplanuj 25–30 dni od zapytania do wysyłki. Zatwierdzenie zanurzenia w laboratorium trwa od pięciu do siedmiu dni, a od potwierdzenia zamówienia do wysyłki mija około 20 dni, co odpowiada zobowiązaniu dotyczącemu dostawy opublikowanemu przez Hengke Textile dla standardowych kolorów. Partie barwione w masie przemieszczają się przez to okno w sposób bardziej przewidywalny niż partie barwione w opakowaniach, ponieważ kolor jest ustalany na etapie przędzenia, a nie w kolejce za harmonogramem farbiarni.