

Zamów 200 ton przędzy teksturowanej poliestrowej 150D/48F, a zamówienie zostanie zapisane w kilogramach, denarach i datach dostawy. Zamiast tego tkanina schodząca z maszyny dziewiarskiej jest oceniana pod kątem pasm odcieni, linii igieł, barré i współczynnika pękania. Odległość między tymi dwoma zestawami liczb to dokładnie ten moment, w którym producent przędzy albo utrzymuje stałą jakość, albo po cichu ją pogarsza.
Stała jakość to mierzone pasmo, a nie doskonała próbka
Młyn przędzalniczy zapewnia stałą jakość, gdy współczynnik zmienności (CV) gęstości liniowej, wytrzymałości na zerwanie, wydłużenia, skurczu i koloru mieści się w zadeklarowanym zakresie od pierwszego opakowania partii do ostatniego, zweryfikowanego metodami takimi jak ISO 2060 dla gęstości liniowej i ISO 2062 dla właściwości rozciągania pojedynczego końca.
Próbka referencyjna sprawdza jeden punkt w czasie, pobrany z jednego położenia wrzeciona, w ciągu jednego dnia. Nie może pokazać, co dzieje się z pakietem 480 z 600 po ośmiu godzinach ciągłego teksturowania, kiedy strefa grzejna przesunęła się o trzy stopnie, a pompa wykańczająca wirowanie osiągnęła poziom wzbogacenia o dwa procent. Kupujący, wybierając dostawcę wyłącznie na karcie próbki, wybierają zdjęcie, a nie linię produkcyjną.
Właśnie dlatego systemy porównawcze, takie jak USTER Statistics, publikowane przez Uster Technologies i używane jako globalne odniesienie od lat pięćdziesiątych XX wieku, porównują rozkłady całej partii, a nie pojedyncze odczyty. Pytanie nigdy nie brzmi: „czy ta włóczka jest dobra”. Pytanie brzmi: „jak daleko przesuwa się ta włóczka między pierwszym a ostatnim opakowaniem”.
Kiedy to pasmo pęknie, awaria nie będzie widoczna jako odrzucony stożek. Pojawia się w dalszej części rzeki jako paski barré w panelu o okrągłym splocie, linie igieł w belce osnowy lub przeskok cienia w ubraniu wyciętym z dwóch różnych kartonów o tym samym kodzie kolorystycznym.
Pięć punktów procesu, w których dryfuje seria zbiorcza
Jakość przędzy luzem zmienia się w pięciu punktach: stan wiórów PET, odbiór wykończenia przędzenia, ciepło teksturowania ciągnienia i stosunek D/Y, napięcie uzwojenia i budowa opakowania oraz obsługa kolorów. Każdy ma wymierną kontrolę, a każdy jest tańszy w utrzymaniu niż poprawianie po wysyłce.
| Zmienna procesowa | Co dryfuje w skali | Kontrola, która trzyma zespół |
| Lepkość wewnętrzna i wilgotność chipa PET | Lepkość istotna dryfująca poza 0,62 do 0,68 dL/g lub wilgotność powyżej 50 ppm powoduje zmianę wytrzymałości na zerwanie w całej partii | Przychodzące wióry IV badano na silos, susząc poniżej 50 ppm przed wytłaczaniem |
| Odbiór z zakończeniem wirowania | Zbieranie poza 0,30 do 0,60 procent masy włókna powoduje statyczne, rozrywane i nierówne tarcie w dalszym teksturowaniu | Wykończenie dozowane w linii i sprawdzane grawimetrycznie na każdej zmianie |
| Temperatura grzejnika teksturującego i stosunek D/Y | Odchylenie o kilka stopni powoduje zmianę karbowania, objętości i wydłużenia bez zmiany denier na etykiecie | Receptury zablokowane na denier, strefy grzewcze rejestrowane na pozycję wrzeciona |
| Uzwojenie napięcia i budowa pakietu | Miękkie lub wybrzuszone opakowania złuszczają się, zatrzymują połamane włókna i zatrzymują szybkie maszyny dziewiarskie | Uzwojenie o kontrolowanym naprężeniu, z gęstością i stożkiem sprawdzanym przy każdym dociąganiu |
| Obsługa kolorów | Odcień przemieszcza się pomiędzy partiami barwników oraz pomiędzy opakowaniami z tej samej partii | Kolor mierzony jako Delta E przy oświetleniu D65 i utrzymywany na poziomie 1,0 lub niższym |
Większość dryfu przędzy ma charakter kumulacyjny, a nie nagły. Pompa wykańczająca pracująca na poziomie dwóch procent przez sześć godzin nie niszczy ani jednego włókna; zmienia tarcie na tyle, że następnego ranka ta sama włóczka będzie dziana z innym naprężeniem. Właśnie dlatego kontrole godzinowe i sprawdzanie poszczególnych dostaw przewyższają kontrolę na końcu partii.
 Przędza poliestrowa DTY z serii Brown ZN0085 FM Brązowy poliester 200D DTY o właściwościach przeciwzmarszczkowych, odprowadzających wilgoć i ścisłej kontroli koloru, do tkanin odzieżowych, domowych i technicznych. Zobacz produkt →
Od chipa do uzwojonego pakietu: pięciostopniowy łańcuch sterowania
Kontrola odbywa się w ustalonej kolejności: kondycjonowanie wiórów, przędzenie stopu, teksturowanie ciągnienia, przeplatanie i nawijanie, a następnie testowanie uwalniania. Pomiń pomiar na jednym etapie, a defekt pojawi się na powierzchni dwa etapy później jako wybicie, zmiana objętości lub przesunięcie odcienia.
Kondycjonowanie chipów
Chips PET klasy tekstylnej jest suszony do momentu, gdy wilgotność resztkowa spadnie poniżej 50 ppm, ponieważ resztkowa woda hydrolizuje polimer podczas topienia i zmniejsza jego wytrzymałość na rozciąganie w sposób, którego nie da się przywrócić w dalszym procesie.
Przędzenie i hartowanie stopu
Temperatura wirowania, ciśnienie upakowania i prędkość powietrza chłodzącego wyznaczają strukturę włókna po przędzeniu. Wykończenie przędzalnicze stosuje się w ilości od 0,30 do 0,60 procent masy włókna, dzięki czemu przędza przetrwa rozciąganie i późniejsze dzianie bez wytwarzania ładunków elektrostatycznych.
Rysuj teksturowanie
Współczynnik rozciągania, stosunek D/Y i temperatura grzejnika decydują o zaciskaniu, objętości i wydłużeniu. Ustawienia podgrzewacza zazwyczaj mieszczą się w zakresie od 180 do 220 stopni C, w zależności od denier i maszyny, i są blokowane według przepisu, a nie dostosowywane przez operatora.
Przeplatanie i nawijanie
Poziom przeplotu, naprężenie uzwojenia, gęstość opakowania i zbieżność decydują o tym, czy stożek rozwija się czysto na maszynie dziewiarskiej z prędkością 1000 metrów na minutę. Kompilacja pakietu jest sprawdzana przy każdym uruchomieniu, a nie raz na zmianę.
Testowanie wydania
Każda partia jest testowana pod kątem gęstości liniowej zgodnie z ISO 2060, właściwości na rozciąganie zgodnie z ISO 2062, skurczu w wodzie i różnicy koloru przed zwolnieniem do pakowania. Wiele rzeczy, które zawodzą w jakimkolwiek zespole, jest trzymanych, a nie mieszanych z następnym.
Pasma CV powszechnie zapisywane w specyfikacji zasilania 150D/48F DTY (ilustracyjne cele kontrolne, nie gwarancja dla każdej maszyny)
Wzór ma większe znaczenie niż jakikolwiek pojedynczy słupek. Gęstość liniowa zwykle zachowuje się lepiej niż jakakolwiek inna właściwość, ponieważ jest mierzona w sposób ciągły na linii, podczas gdy wydłużenie i przeplatanie zależą od ustawień mechanicznych, które zużywają się w ciągu tygodnia produkcyjnego.
Spójność kolorów to dyscyplina odrębna od spójności fizycznej
Kolor utrzymywany jest na poziomie Delta E 1.0 lub wyższym w oświetleniu D65 i jest regulowany przez dozowanie pigmentu i dyscyplinę partii barwników, a nie przez fizykę wirowania. Młyn może utrzymać trwałość w granicach dwóch procent i nadal dostarczać cień, który wygląda inaczej w oświetleniu sklepu.
Istnieją dwie drogi i niosą ze sobą różne ryzyko. Barwienie sztukowe stawia decyzję o odcieniu na etapie tkaniny, gdzie całą rolkę można stracić w wyniku złej kąpieli. Barwiona na wskroś przędza z włókna ciągłego, do której przed wytłaczaniem dodaje się pigment, usuwa kąpiel barwiącą, a wraz z nią skok odcienia z partii na partię; kompromis polega na tym, że odcień musi zostać zatwierdzony na etapie wirowania, w ustalonej ilości, na kilka miesięcy przed zamówieniem odzieży.
Dlatego działający wskaźnik barwy jest tak samo ważny jak laboratorium. Strukturalny biblioteka kart kolorów zorganizowane według rodziny odcieni pozwala kupującemu dopasować próbkę docelową do kodu produkcyjnego przed pobraniem próbki, zamiast wysyłać fizyczną próbkę tam i z powrotem przez trzy tygodnie. W praktyce rodziny kolorów, które mają największą liczbę powtórzeń, to kolory neutralne, ponieważ niedopasowanie odcienia bieli, beżu lub szarości jest widoczne w gotowej odzieży znacznie wyraźniej niż niedopasowanie w sezonowym druku.
Identyfikowalność zamyka pętlę. Jeśli wpłynie reklamacja dotycząca koloru wraz z kodem opakowania, młyn może prześledzić historię silosu na wióry, pozycji wirowania, maszyny teksturującej i zapisu testu dla tej partii. Bez kodu partii wydrukowanego na kartonie dochodzenie kończy się na drzwiach magazynu.
 Niebieska seria ZB0118 350 Przędza poliestrowa DTY Niebieski poliester 350D DTY z 72F, teksturowaniem przy użyciu podwójnego ciepła i barwieniem pod wysokim ciśnieniem, do odzieży sportowej, tapicerki i zastosowań przemysłowych. Zobacz produkt →
Elastyczne tkaniny dodają drugą pętlę kontrolną: rdzeń z elastanu
Jakość przędzy napowietrzonej zależy od naciągu rdzenia, gęstości owinięcia i relaksacji, a testem akceptacyjnym jest powrót do stanu rozciągnięcia po wielokrotnym rozciąganiu, a nie pojedynczy odczyt wydłużenia. Konstrukcja z rdzeniem z elastanu o grubości od 20 do 70 denierów owiniętym teksturowanym włóknem poliestrowym zachowuje się inaczej niż zwykła konstrukcja DTY o tej samej gęstości liniowej.
Rdzeń jest źródłem większości zmienności. Jeżeli stopień naciągu zmienia się pomiędzy szpulami, odzysk postępuje wraz z nim i tkanina traci kształt już po pierwszym praniu, a nie po trzydziestym. Powłoka też ma znaczenie: poziom przeplotu i gęstość owinięcia decydują o tym, czy elastan pozostanie przykryty podczas robienia na drutach i czy na igle pojawią się pętelki.
- Współczynnik ciągu rdzenia utrzymywany jest w wąskim paśmie, dzięki czemu odzysk nie dryfuje pomiędzy szpulami jednego rzędu
- Gęstość owinięcia i poziom przeplotu mierzone na opakowaniu, nie oceniane na podstawie ręcznej próbki
- Czas relaksu po okryciu kontrolowany, ponieważ zbyt gorąca przędza kurczy się wewnątrz gotowego materiału
- Odzysk badany po wielokrotnych cyklach rozciągania zamiast jednego współczynnika wydłużenia
W przypadku bezszwowej odzieży sportowej i medycznych pończoch uciskowych kryterium akceptacji jest zwykle regeneracja po jeździe na rowerze, a nie procent rozciągnięcia podany na etykiecie. Przędza, która rozciąga się do 180 procent, ale powraca do 118 procent, nie jest przędzą rozciągliwą; jest to włóczka, która rozciąga się raz.
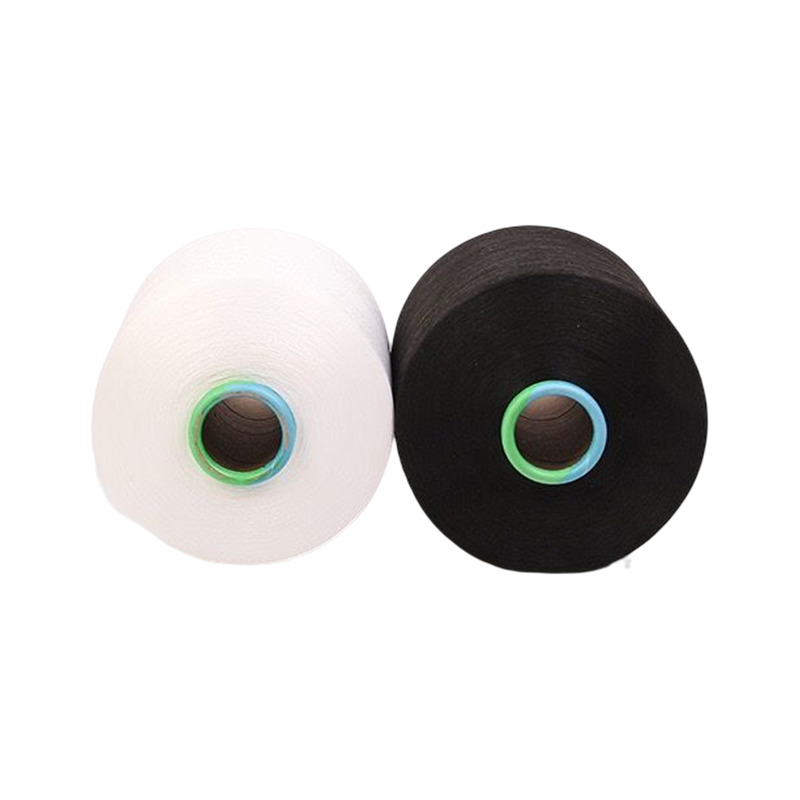
 Przędza poliestrowa ze spandexu pokryta powietrzem, biała/czarna Pokryty powietrzem rdzeń ze spandexu z poliestrową osłoną DTY w kolorze białym/czarnym, zapewniający elastyczny powrót, wydajność bez momentu obrotowego i gładkie pokrycie odzieży sportowej i elastycznego denimu. Zobacz produkt →
Jednorazowe zamówienie 50 ton: liczby, które muszą wytrzymać
Duże zamówienia zależą od trzech czynników: rocznej wydajności, wymaganego czasu realizacji i umowy dotyczącej dostawy od próbki do partii. Zhejiang Hengke Textile Technology Co., Ltd. (Hengke Textile) z siedzibą w Hangzhou zgłasza roczną zdolność produkcyjną przekraczającą 300 000 ton i typowy termin dostawy wynoszący 20 dni od potwierdzenia zamówienia, wspierany przez wewnętrzne laboratorium badawcze i pojemność magazynową do przechowywania luzem.
Pojemność pomaga tylko wtedy, gdy potrzebne odcienie i denary są już uruchomione. Linia ważąca 300 000 ton, dla której należy zmienić harmonogram dla pojedynczego 3-tonowego koloru, jest wolniejsza niż mniejsza fabryka obsługująca ten kolor w sposób ciągły. Kiedy kupujący składa zamówienie na 50 ton, praktycznym pytaniem jest, na ile partii produkcyjnych zostanie podzielone zamówienie, ponieważ przesunięcie cienia zachodzi na granicach partii, a nie wewnątrz partii.
Umowa dostawy, która wspiera spójność w praktyce, zawiera pięć klauzul, których spisanie przed zamówieniem nic nie kosztuje:
- Denier i liczba włókien podana jako nominalna plus tolerancja, z nazwą metody badawczej (ISO 2060 dla gęstości liniowej, ISO 2062 dla rozciągania).
- Pasma CV dla gęstości liniowej, wytrzymałości na rozciąganie, wydłużenia i skurczu, podawane dla partii, a nie dla próbki.
- Tolerancja barwy wyrażona jako Delta E dla nazwanego źródła światła, z limitem określonym liczbowo.
- Plan pobierania próbek określający, ile opakowań w kontenerze zostanie ponownie przetestowanych przez kupującego i pod jakimi warunkami.
- Klauzula ciągłości partii: jeśli jedno zamówienie zostanie podzielone na partie, huta dostarcza partię podzieloną i przechowuje zachowane próbki każdej partii.
Spójność nie jest efektem działania działu jakości. Jest to decyzja zakupowa, która została podjęta już w momencie zapisania zakresu tolerancji w potwierdzeniu zamówienia, ponieważ huta utrzyma dowolny zakres tolerancji, jaki zobowiąże się kupujący i nic bardziej rygorystycznego.
Praktyczna uwaga dotycząca zamówienia: najszybszym sposobem weryfikacji dostawcy jest zażądanie danych z testów dopuszczenia do obrotu dla wysłanej partii, a nie próbki laboratoryjnej. Zapytaj o surowe wartości na opakowanie i średnią partię. Dostawca posiadający prawdziwy zespół może wyprodukować tę płytę w ciągu jednego dnia; dostawca posiadający jedynie kartę wzorcową nie może jej w ogóle wystawić.
Pytania, które kupujący zadają przed skalowaniem zamówienia przędzy
Jaki poziom CV powinien określać zbiorcze zamówienie DTY?
Zacznij od własnych możliwości procesu i zapisz zespół od tyłu. W przypadku większości programów dziewiarskich na okrągło, praktycznym komercyjnym punktem wyjścia jest gęstość liniowa CV na poziomie 2,0 procent lub poniżej, CV na wytrzymałość na rozciąganie na poziomie 6,0 procent lub poniżej oraz Delta E koloru na poziomie lub poniżej 1,0 poniżej D65. Dokładne dane należy podawać w przeliczeniu na denier, z własnych zapisów testów uwalniania fabryki, ponieważ przędza 75D/72F i przędza 300D/96F nie mają tego samego współczynnika CV. Dostawca, który nie pokaże danych na poziomie partii dla konkretnego kupowanego denara, nie przetestował go przy tym denierze.
Ile pakietów należy przetestować, aby wykazać spójność?
Próbka na granicy działki, a nie w środku. Praktyczny plan testuje od sześciu do dziesięciu opakowań na pojemnik, pobranych z początku, środka i końca serii produkcyjnej, kondycjonowanych zgodnie z ISO 139 (20/-2 stopni C, 65/-4 procent wilgotności względnej) przez co najmniej cztery godziny przed badaniem zgodnie z ISO 2060 i ISO 2062. Wartości z pierwszego i ostatniego opakowania tej samej partii są parą najbardziej informacyjną: jeśli zgadzają się w określonym przedziale CV, seria jest stabilna.
Czy 20-dniowe okno dostawy może obowiązywać w przypadku zamówienia o wadze 100 ton?
Jest to możliwe, gdy odcienie i deniery są już w rutynowej produkcji, ponieważ ograniczeniem jest harmonogram, a nie prędkość maszyny. Firma posiadająca ponad 300 000 ton rocznej wydajności włókien i posiadająca zapasy we własnym magazynie może wysłać powtórzone zamówienie w ciągu około 20 dni od potwierdzenia. Okno się wydłuża, gdy trzeba dopasować kolor od zera lub gdy jedno zamówienie musi zostać podzielone na więcej niż trzy partie produkcyjne, ponieważ każda nowa partia wymaga własnego testu zwolnienia przed zapakowaniem.
Czy w przypadku dużych programów bardziej spójne jest barwienie przędzy lub barwienia na kawałkach?
Barwiona na wskroś przędza z włókien ciągłych jest bardziej spójna objętościowo, ponieważ pigment wchodzi przed wytłaczaniem, a odcień jest utrwalany na etapie polimeru, a nie w kąpieli barwiącej. Kompromis polega na zaangażowaniu: kolor należy wybrać wcześnie i kupić w określonych ilościach, zazwyczaj partiami, a ponowne farbowanie odcienia, którego nie lubisz, jest nieopłacalne. Barwienie sztukowe umożliwia późniejsze zmiany, ale wprowadza zmienną przypadającą na kąpiel, a kąpiel, która dryfuje o wartość Delta E 1,5, nie zostanie wykryta, dopóki wałek nie przejdzie kontroli.
Niezależnie od tego, którą trasę wybierzesz, określ plan pobierania próbek, źródło światła i limit Delta E w zamówieniu. Te trzy linie w większym stopniu decydują o końcowej wydajności tkaniny niż cena za kilogram.
Dla kupujących, którzy chcą sprawdzić dostępność kolorów przed rozpoczęciem dyskusji technicznej, dostępne są rodziny odcieni punkty kontrolne kontroli jakości poliestru DTY przejrzyj sekwencję testową, która kryje się za każdą publikacją serii.